
汽车制造
产品概述
product description
查看大图
产品参数
Product parameters一、加工中心
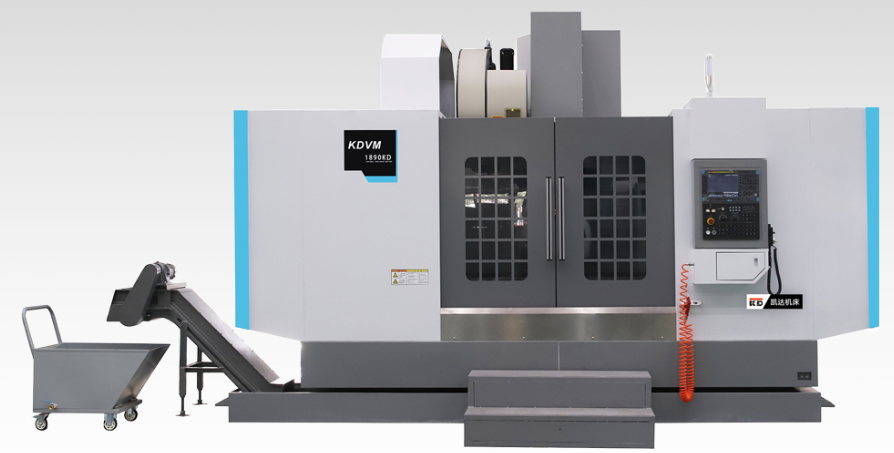
加工范围:
x轴行程1500mm
Y轴行程 800mm
Z轴行程 700mm
主轴鼻端至工作台距离120-820mm
主轴中心至立柱轨面距离820mm
工作台:
工作台面积1700x800mm
最大承重1500kg
T型槽:5-22*140No.
主轴
联接方式:皮带式
主轴转速口8000rpm
主轴锥度及规格BT50
主轴电机功率18.5 kw -8000转(S1/S2 60min-S2 15min)
主轴扭矩143/191/2364Nm (S1/S2 60min/S2 15min)
三轴:
X、Y、Z三轴电机功率3.0/3.0/3.0kw
X、Y、Z三轴电机扭矩36/90Nm
X、Y、Z快移速度18/18/15m/min
机床精度:
定位精度(X/Y/Z)0.005/300mm
重复定位精度(X/Y/Z) 0.003/300mm
机床配备自动排屑装置
数控系统:
(1)采用10.4"LED 液晶显示屏。
(2)数控系统采用模块化、开放式体系结构,基于工业现场总线技术。总线控制 、 速度100Mb/s、4 通道、必须开通后台编辑、DNC通讯、蓝图编程、以太网控制、DNC 通讯、可控制绝对编码器功能。
(3)CNC 功能:
最大通道数为10通道
每通道最大进给轴数为9轴,最大主轴数为4轴,最大联动轴数为9.
最大同时运动轴数为80轴
最大进给轴数为64轴
可选配各种类型的全数字交流伺服驱动单元及主轴电机(同步、异步、直线、力矩电机)
支持手持单元接口
支持一键中英文界面切换
加工断点保存/恢复功能
反向间隙和单、双向螺距误差补偿功能
支持高速以太网数据交换
不低于2GB用户程序断点存储区
不低于1GB RAM加工内存缓冲区
自定义G代码功能
后台编辑和蓝图编程功能(选件)采用国际标准G代码编程,与各种流行的CAD/CAM自动编程系统兼容
具有直线播补、圆弧插补、极坐标插补、圆柱面插补、螺旋线插补等,支持旋转、缩放、镜像、固定循环、螺纹切削、刀具补偿、用户宏程序、软限位等功能支持龙门轴同步、动态轴释放/捕获、通道间同步等功能小线段连续加工功能,适合于CAD/CAM设计的复杂模具零件加工
(4)满足数控系统数据高效传输和应用层规范,数控系统支持NCUC 总线式
(5)为保障数控系统具备开源和深度二次开发功能数控,数控系统支持二次开发功能
(6)为减少机床刀具损耗,提高刀具使用寿命,数控系统支持刀具寿命综合管理功能
二、五轴加工中心
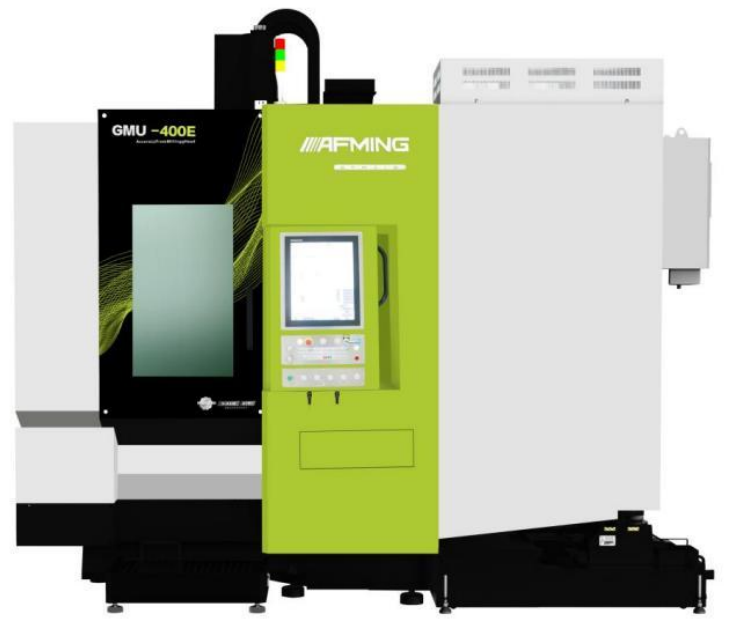
工作行程
X / Y / Z 轴行程550/600/400mm
A / C 轴行程度±120/360
主轴端面至工作台距离( A 轴位于0度位置时) 145-545mm
工作台尺寸Ф400mm
最大承重150kg
主轴(标配)
主轴最高转速/锥柄30000rpm /HSK-A63
主轴功率(S1/S6-40%) 10/25KW
扭矩(S1/S6-40%)5.5/7.1N .m
进给系统
X / Y / Z 轴快速位移30/30/30m / min
最大切削进给率 10m / min
加速度 2 5m /s
A / C 轴快进速度20/30 RPM / min
定位精度/重复定位精度X / Y / Z 0.005/0.003mm
A / C 6/4ARCSEC
自动换刀系统
刀具数 Pcs30T
换刀时间(刀﹣刀) sec2.5s
刀具最大长度300mm
刀具最大直径/相邻无 φ75/150mm
机床配备自动排屑装置
数控系统:
(1)采用17"LED 液晶显示屏,具备RTCP功能。
(2)数控系统采用模块化、开放式体系结构,基于工业现场总线技术。总线控制 、 速度100Mb/s、4 通道、必须开通后台编辑、DNC通讯、蓝图编程、以太网控制、DNC 通讯、可控制绝对编码器功能。
(3)CNC 功能:
最大通道数为10通道
每通道最大进给轴数为9轴,最大主轴数为4轴,最大联动轴数为9.
最大同时运动轴数为80轴
最大进给轴数为64轴
可选配各种类型的全数字交流伺服驱动单元及主轴电机(同步、异步、直线、力矩电机)
支持手持单元接口
支持一键中英文界面切换
加工断点保存/恢复功能
反向间隙和单、双向螺距误差补偿功能
支持高速以太网数据交换
2GB用户程序断点存储区
1GB RAM加工内存缓冲区
自定义G代码功能.
后台编辑和蓝图编程功能(选件)采用国际标准G代码编程,与各种流行的CAD/CAM自动编程系统兼容
具有直线播补、圆弧插补、极坐标插补、圆柱面插补、螺旋线插补等,支持旋转、缩放、镜像、固定循环、螺纹切削、刀具补偿、用户宏程序、软限位等功能支持龙门轴同步、动态轴释放/捕获、通道间同步等功能小线段连续加工功能,特别适合于CAD/CAM设计的复杂模具零件加工
(4)需保障数控加工的高效性及便捷性,数控系统支持机床调试辅助工具功能
(5)需保障数控加工的稳定性提高加工效果,数控系统支持数控机床热误差补偿功能
(6)需保障数控五轴联动加工能力,数控系统支持五轴数控系统软件功能
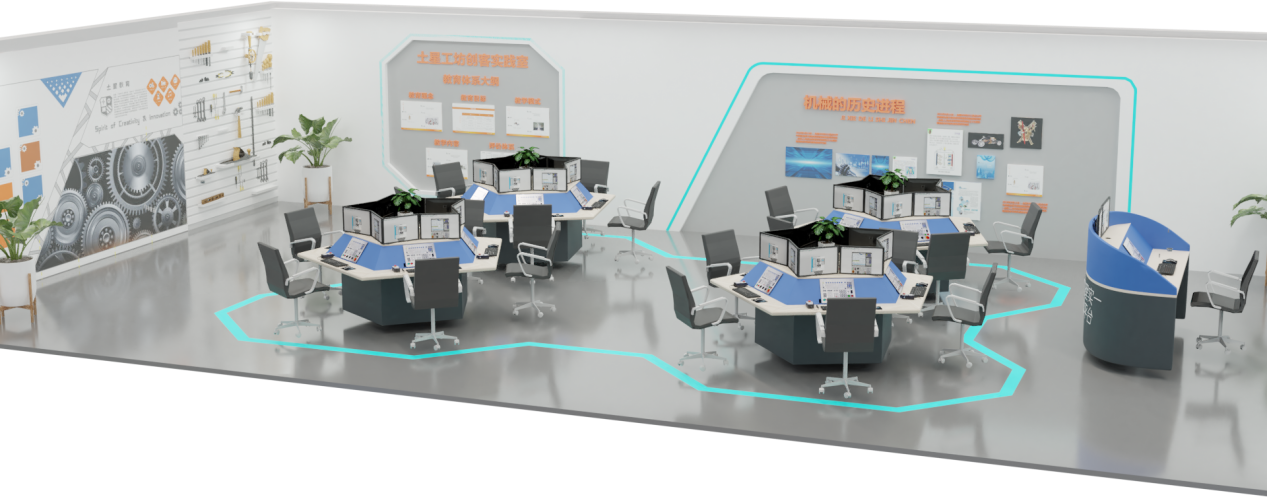
三、多轴数控加工理实一体化实训平台
多轴数控加工理实一体化综合实训平台
1、多功能教学:理论授课、CAD/CAM 编程、机床加工仿真、程序验证、1+X理论考试等多用途合一。
2、程序验证功能模块:支持仿真、验证和分析NC代码(防止机床碰撞)。
3、真实的机床操作与显示:机床运动部分、操作面板部分、系统软件部分。
4、加工三维模型进行测量,提供各种常规测量工具。
5、系统自带真实3D刀具:ER32、SHF系列刀柄,立铣刀、球刀、牛鼻刀、钻头、 铰刀、面铣刀等3D模型显示。
6、夹具:自带5轴专用夹具,可自定义夹具、毛坯到系统中加工仿真。
7、自定义多种五轴机型,半开放式机床定义,操作者可快速自定义新机床,支持正交与非正交机床搭建。
8、系统操作时通过视觉、声效真实反映出真实机床加工环境。
①数控系统MCP面板:
1、数控系统MCP面板正面尺寸(长宽高)400*320*50mm。
2、通讯协议:USB-HID通讯协议。
3、标准键盘:按键数量78,点动开关触发。
4、自定义键盘:数量12,点动开关触发。
5、急停开关:数量1,2路,常闭自锁型,拉拔/旋转复位。
6、按钮:数量4,1路敞开自复位型,带指示灯。
7、主轴倍率开关:数量1,档位8,步距角30°。
8、进给倍率开关1:数量1,档位16,步距角15°。
9、进给倍率开关2:数量1,档位10,步距角15°。
10、USB扩展:数量1,USB2.0,A型插座。
11、电源:24v直流,1.5A。
12、需保障数控机床多端入网,数控系统支持一种并行控制两类工业以太网总线从站设备的功能
13、需保障远程数据采集的时效性,数控系统支持一种多类工业以太网总线集成功能
14、为保证数据传输及数据优化,数控系统支持总线在线分析调试功能
②五角形实训台(5工位)
1、材质:优质环保无毒,对人体无害。
2、尺寸规格:桌面单边长1.6m,整体占地直径2.6m,整体高度1.2m
3、桌面采用国家标准E1级别板材,厚度25mm。
4、桌子主体,采用2MM冷轧钢板制作,采用激光定制切割冷轧钢板形状及尺寸。并通过折弯成型,按要求生产完成,再通过酸洗磷化烤漆完成整体拼接组装。
椅子数量:5把;椅背框架采用PP加玻纤;背采用优质网,座采用你耐磨弹力布。总高(T.H)970-1070mm;背高(B.H)570mm;座高(S.E)430-530mm;座深(s.D)510mm;内宽(IW)510mm;外宽(O.W)660 mm
③五轴虚拟仿真软件10节点:
能够对工件程序进行详细的错误检查及测量分析;能够精确模拟仿真多轴机床其附件的运动;系统模拟真实操作环境:显示面板、操作面板,支持程序导入、MDI、手动、循环、程序编辑等相关操作;当发生干涉系统以声效、视觉方式呈现出,操作者可以根据提示修改操作或者NC程序;满足加工完成后3D零件测量、分析、报告输出。
功能参数:
支持仿真、验证和分析数控系统NC代码,快速坐标系设置、刀具设置、毛坯设置、NC代码导入,在不显示数控系统情况下快速仿真加工结果。
(1)搭建满足多轴数控1+X考核五轴加工需求的机床模型,所有机构运动和真实机床一致,包含线性运动、旋转运动、换刀结构运动、刀具刀柄、工装夹具、系统显示。
(2)发生干涉:数控系统内部呈现出报错地址,操作者可以根据提示修改操作或者NC程序。
(3)真实的机床操作环境包含:机床运动部分、操作面板部分、显示面板部分。系统操作时通过视觉、声效真实反映出真实机床加工环境。
(4)六面体、圆柱体;支持任意形状CAD模型导入。
(5)加工完成后3D模型可进行长度测量、角度测量、圆弧测量等;输入标准值和公差值,系统能够以表格形式分析、输出测量报表,超差值以红色区分。
(6)快速导入不同电脑仿真后3D模型,使用宏记录快速测量、分析、输出测量报表。
(7)具有RCTP五轴联动加工、多轴联动加工、多方向平面定位加工、曲面加工、倾斜面加工仿真功能;也可以实现一次性装夹多个面加工、多次装夹翻面加工仿真功能。
(8)加工完成后STL格式导出给CAM再加工、或者导入给CMM测量加工完成后相关尺寸
(9)可以对加工出的三维模型进行测量,提供各种常规测量工具,可以对被加工工件各种斜面上的典型几何尺寸进行测量。
(10)系统自带真实3D刀具 RCA-4P、RDB-4P、RRC-2P、RRE-4P、SHF刀柄、ER刀柄;用户可自定义以上各类刀具的尺寸,系统提供寻边器、基准芯棒、Z向对刀仪等工具。
(11)夹具:自带5轴专用夹具:虎钳、卡盘(支持4种装夹方法)并且保证加工时避免干涩。
(12)FreeAxis半开放式机床定义,操作者可快速自定义新机床,支持正交与非正交机床搭建
(13)对机床运动的整个过程提供准确、完善的碰撞、干涉检查。
(14)机床模拟功能模块,模拟由控制系统驱动的三维数控机床的实时动画。
(15)显示系统面板功能,机床运动同时显示面板坐标、进给、使用指令同步。
(16)使用左右滑块可调节仿真加减速度。
四、桌面五轴加工中心
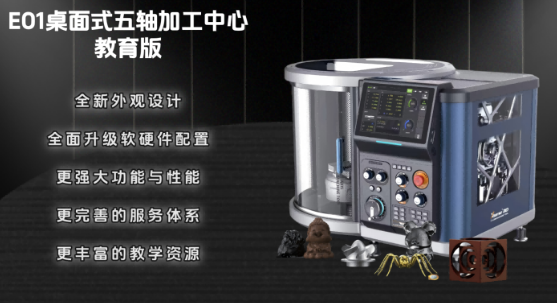
能够低成本验证复杂工艺,对于复杂零件,可构建"三维扫描-五轴智造"全链路闭环演。
(1)机械结构
1.机床床身结构:卧式。
2. 设备总重:140kg。
3.设备尺寸(长*宽*高):800mm×620mm×600mm。
4. 安全防护:防护门,碰撞急停。
5.冷却形式:气冷或者液冷。
(2)数控系统功能
1.软件语言:中文。
2.五轴数控系统,具备 RTCP控制功能;支持五轴联动、3+2定位加工的加工方式;前瞻段数不低于2000段;具备双向螺距补偿、反向间隙补偿与空间误差补偿功能;支持直线、圆弧、NUBRS、指数、样条、S形、螺旋渐开线等多种插补;配备后处理配置程序,支持UG、 MC、SURFMIL、 POWERMILL、SODIWOKERS等编程软件G代码文件。
3.配备数字孪生系统,通过数字孪生系统构建机床数字模型,结合制造数据和传感数据,实现物理机床和虚拟机床加工过程的实时映射,通过更新物理机床的状态实现加工过程的实时监测控制,虚拟机床结合实际数据,更新仿真加工参数,识别错误并执行相应优化措施。提供离线仿真加工功能、使用户提前将加工程序进行虚拟验证,提前排查程序错误,预防碰撞与其他错误。为更好地保障软硬兼容性和软件更新的便捷性,数字孪生系统与设备可完全实现兼容。
4.HMI:配备10英寸触摸屏显示屏,中文操作界面、具有程序后台编辑、文件管理系统、宏程序及子程序、固定循环等功能。为操作方便,HMI触摸显示屏应该与机床形成整体结构固定在机床上,不可是临时结构或者外接移动结构。
5.手动控制面板:配备机械手轮、进给倍率选择旋钮、功能模式选择按键、急停按钮,为方便用户手动控制机床,手动控制面板应该与机床形成整体结构固定在机床上,不可是临时结构或者外接移动结构。
6.机械手轮可手动控制机床轴运动,轴选择按钮和转速选择按钮,运动方向控制按钮。
7.功能按键对应 HMI 界面的加工、刀具、程序、系统功能菜单。
8. 进给倍率,范围 0-120%。
9. 主轴倍率,范围 50-120%。
10. I/O 控制按钮有照明、刀具松开、刀具夹紧、换刀、吹气、Z 轴归零。
11.运行轴控制 X、Y、Z、A、C 轴按键以及归零按钮和轴运动行程的正负方向按钮。
12.将处于急停状态的机床重新恢复可以运动的状态;报警状态下的机床恢复;界面弹窗复位可以关闭。
13.刀库系统:隐藏式刀库,容纳不少于6把刀具,具备自动换刀功能,换刀时间:20s,刀柄类型:电主轴263504夹头,刀杆直径Φ4mm。
14.对刀方式:自动对刀,机床内装配自动对刀仪,对刀仪精度5μm。
15.除了内置存储器外,系统具有外接CF卡和U盘功能,程序可以直接从存储卡中读取,支持批量程序加工。
16. 支持高速以太网数据交换;2GB用户程序断点存储区;支持USB热插拔。
17. 采用国际标准G代码编程,与各种流行的CAD/CAM自动编程系统兼容。
18. 具有直线插补、圆弧插补、极坐标插补、圆柱面插补、螺旋线插补等,支持固定循环、螺纹切削、刀具补偿、用户宏程序、软限位等功能;插补周期为1ms。
19. 手摇试切功能:程序正常执行时,可以通过按下自动/手动模式切换按键进行操作模式切换,在手动模式时可以通过摇动手轮控制加工过程;手摇速度控制进给,走加工程序轨迹;手摇正向转动程序正走;方便程序初次运行的程序校验,减少因对刀、程序错误等导致机床碰撞等危险。
20. 总线方式:ethercat总线通讯方式。
21. 为保障软硬兼容性,设备使用的电机、伺服驱动器、主轴与设备可完全实现兼容。
22. 数控系统支持网络通讯,开通数控系统联网功能,可实时采集数控系统核心参数。
23. 系统需具备温度传感器热误差补偿功能。
(3)参数配置
1. 整机额定功率:2.2Kw。
2.主轴驱动器:工作电压 220V, 额定电流11.6A。
3.主轴电机:额定转矩 0.5Nm,额定转速 18000RPM,极对数2,绝对值编码器 23bit。
4. X/Y/Z/A轴伺服电机:额定转矩 0.64Nm,额定转速 3000RPM,极对数 5,绝对值编码器 23bit。
5. C轴力矩电机:额定转矩 7.5Nm,额定转速 133RPM,极对数 11,绝对值编码器 23bit。
6. 轴行程:X轴150mm、Y轴200mm、Z轴120mm。
7. A轴行程:-30°至110°。
8. C轴行程:360°。
9.X/Y/Z轴定位精度:0.01mm。
10.A/C轴定位精度:120(弧秒)。
11.X/Y/Z轴重复定位精度:0.008mm。
12.A/C轴重复定位精度:40(弧秒)。
13.X/Y/Z轴快速移动:8000mm/min。
14.A/C轴快速移动:A轴 25r/min; C轴80r/min。
15.工作台尺寸:95mm。
16.工作台承重:9kg。
17.加工工件最大尺寸:95mm×95mm×95mm。
18.无线测头:全自动测量探头;工作范围:直线无遮挡距离不少于12m;传输类型:无线传输;开启方式:无线唤醒开启;接收器/接口:无线接收转TTL、串口;感应方向:±X、±Y、+Z;单向重复性:5.00um;测针触发力:XY测力0.20N,Z测力0.90N;测针越程:XY平面±12°,+Z平面6mm;环境:IP等级-IP53,储存温度-10℃至+70℃,工作温度+5℃至+50℃。为更好地保障软硬兼容性,无线测头与设备可完全实现兼容。
19.标定块: 误差精度0.015mm。
20.配套工具箱刀具:铣刀6把;内六角扳手1个; 套筒扳手2个;调整金属圆棒1个;电源线1条;清洁毛刷1把;操作说明书1本;合格证1份;
五、四轴加工中心
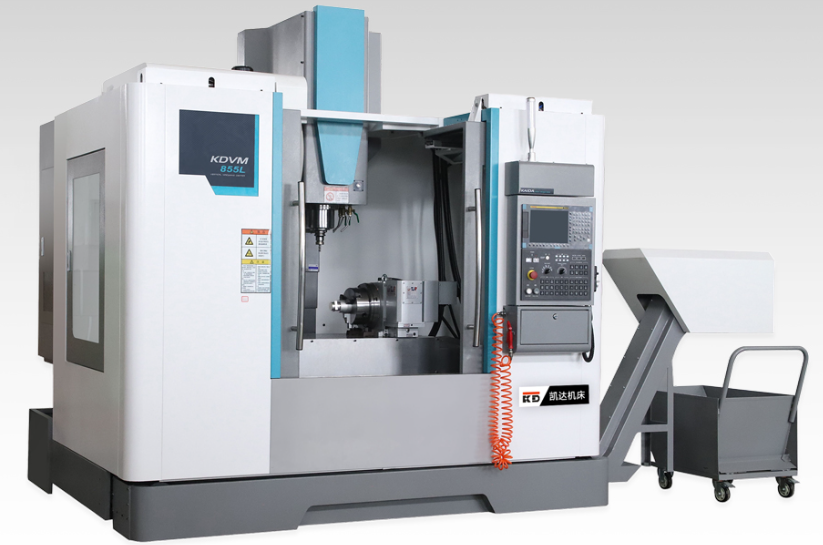
1、工作台行程(X)800 mm
2、滑鞍行程(Y) 550 mm
3、主轴箱行程(Z)550 mm
4、主轴中心线至立柱导轨面的距离595 mm
5、主轴端面至工作台的距离120-670 mm
6、工作台尺寸1000×550 mm
7、工作台承重800 kg
8、T型槽(宽×槽数×间距)18×5×90 mm
9、主轴锥孔:BT40
10、主轴最高转速8000rpm
11、主电机功率11kW
12、主电机扭矩70Nm
13、主轴卸刀方式:气动
14、X/Y/Z轴移动速度36/36/30 m/min
15、X/Y/Z轴电机功率(扭矩)4.4kW(28 Nm)
16、X/Y/Z轴电机连接方式:直联
17、刀库容量24把
18、刀库方式:圆盘式
19、换刀时间2s
20、机床定位精度X/Y/Z 0.006mm
21、机床重复定位精度X/Y/Z 0.004mm
22、多轴转台:
(1)盘面直径255mm
(2)盘面中心孔直径110mm
(3)心轴套内孔直径80H7mm
(4)中心孔贯穿直径80mm
(5)中心高度(立式)160mm
(6)盘面T槽宽度:12H7
(7)底部导键宽度:18h7
(8)最小设定角度0.001deg
(9)分割精度15sec.
(10)重复精度6sec.
数控系统:
(1)采用10.4"LED 液晶显示屏。
(2)数控系统采用模块化、开放式体系结构,基于工业现场总线技术。总线控制 、 速度100Mb/s、4 通道、必须开通后台编辑、DNC通讯、蓝图编程、以太网控制、DNC 通讯、可控制绝对编码器功能。
(3)CNC 功能:
最大通道数为10通道
每通道最大进给轴数为9轴,最大主轴数为4轴,最大联动轴数为9.
最大同时运动轴数为80轴
最大进给轴数为64轴
可选配各种类型的全数字交流伺服驱动单元及主轴电机(同步、异步、直线、力矩电机)
支持手持单元接口
支持一键中英文界面切换
加工断点保存/恢复功能
反向间隙和单、双向螺距误差补偿功能
支持高速以太网数据交换
2GB用户程序断点存储区
1GB RAM加工内存缓冲区
后台编辑和蓝图编程功能(选件)采用国际标准G代码编程,与各种流行的CAD/CAM自动编程系统兼容
具有直线播补、圆弧插补、极坐标插补、圆柱面插补、螺旋线插补等,支持旋转、缩放、镜像、固定循环、螺纹切削、刀具补偿、用户宏程序、软限位等功能支持龙门轴同步、动态轴释放/捕获、通道间同步等功能小线段连续加工功能,特别适合于CAD/CAM设计的复杂模具零件加工。
六、五轴数控机床装调与维护理实一体化平台
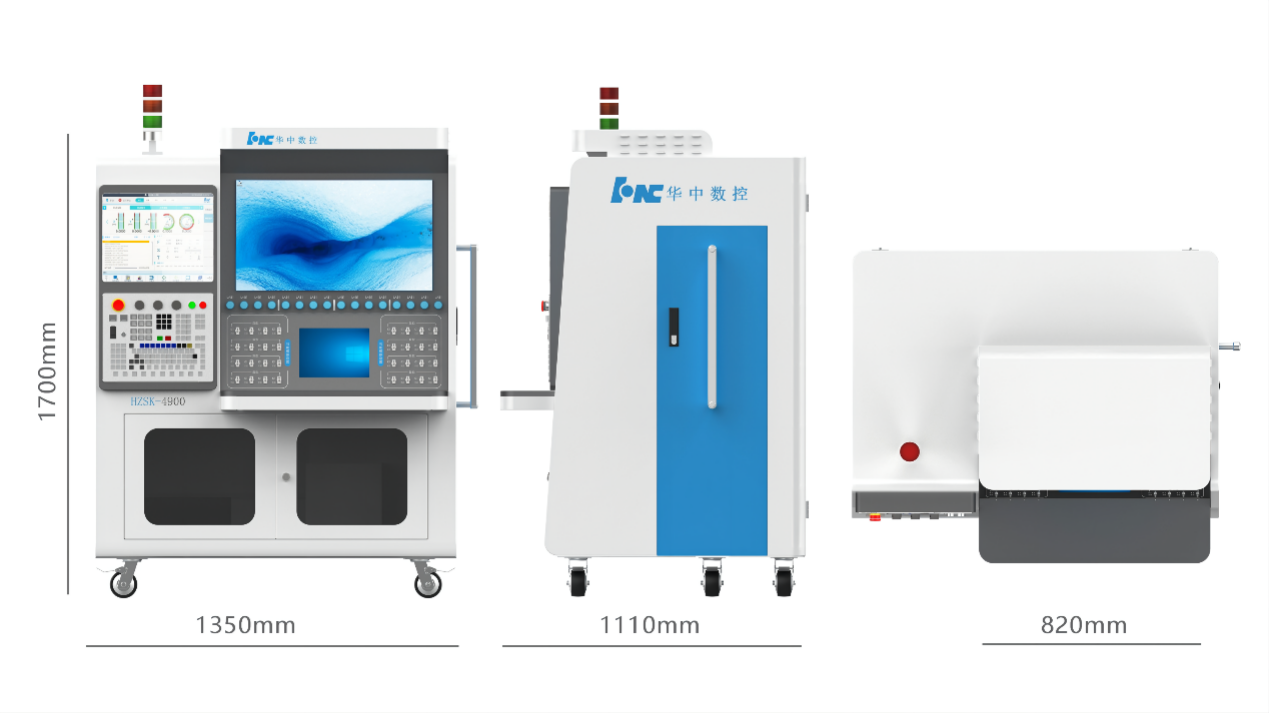
一、电控柜:
1.尺寸1350*1110*1700MM
2.重量600kg
3.平台采用独立电控柜设计,搭配数控系统。
4.使用国内知名元气件配盘,稳定性高、寿命长、安全性高。五轴数维理实一体化平台内配有热交换机,确保了电气元气件不会过热引起故障及安全问题。
5.配置三色报警灯,及时发现故障问题。
6.配有模拟故障、功能设置区域,配有工业触摸屏,可以手动设置故障,进行故障模拟,让学生能实操解决故障问题。
7.搭载五轴数控机床装调与维护理实一体化仿真软件,可在虚拟仿真系统中进行学习与实训。
8.电控柜搭载主流数控系统,功能要求如下:
8.1屏幕尺寸:17寸
8.2分辨率:1280*1024
8.3除了内置存储器外,系统需具备外接CF卡和U盘功能。程序可以直接从存储卡中读取,支持大批量程序加工。
8.4最小插补周期:0.5 ms
8.5总线方式:支持NCUC,EtherCAT,m3三种总线通讯方式。
8.6数控系统需具备圆度误差调试、刚性攻丝辅助调试、I/O诊断、UPS断电数据保护、报警历史显示、在线帮助、梯形图在线编辑、梯形图离线编辑、PLC中文注释功能。
8.7数控系统需具备机床伺服调试辅助工具功能。
8.8数控系统具有五轴联动、RTCP功能(刀尖点跟随功能)。采用统一的五轴运动学模型,实现双转台,双摆头和混合结构的五轴机床联动控制。
8.9具备五轴定向加工功能
8.10具备五轴大圆插补功能
8.11需具备多轴多通道控制功能
8.12具备工艺全局优化功能。
8.13具备温度传感器热误差补偿功能
8.14具备工艺参数优化
8.15具备机床健康保障功能
8.16智能刀具寿命管理
